
A juzgar por la situación actual de la industria de fabricación de soldadura electrónica SMT de China, muchos usuarios simplemente monitorean la temperatura del horno con un probador de temperatura del horno y no pueden juzgar el verdadero estado del horno de soldadura y si las condiciones del proceso se establecen razonables. Como resultado, los defectos de calidad no se pueden eludir, por lo que a menudo hay disputas sobre problemas de proceso o problemas de equipo.
1) ¿Problema de equipo o problema de proceso?
Tenemos que identificar este problema, tenemos que tener una comprensión integral de los equipos. Cuando utilizamos un termómetro para confirmar la temperatura del horno, de hecho, en la mayoría de los casos, se lleva a cabo en condiciones sin carga, y la situación real de producción será más complicada. A plena carga, la capacidad de retroalimentación térmica del horno de soldadura, la capacidad de compensación de calor y el control del intervalo de entrada de la placa afectarán directamente al ambiente de temperatura de calentamiento del producto real.

Solo cuando controlamos completamente los cambios de temperatura en cada zona de temperatura: PCB entrante--- absorción de ---ajo de temperatura---reversión---compensación--- temperatura de recuperación---baleta de avance; Podemos lograr un control preciso del equipo. Sin embargo, el problema viene de nuevo:
1) ¿Cómo debemos controlar completamente el cambio en el calor causado por cada PCB que pasa a través de cada zona de temperatura?
2) ¿Este cambio térmico está controlado en términos de estabilidad a largo plazo?
3) Si no está bajo control, ¿cómo saber si hay un problema con el control del proceso?
4) ¿O es causada por la inestabilidad del propio dispositivo?
Esta serie de problemas son todos desafíos graves que enfrenta el proceso de soldadura SMT actual. A continuación, analice el problema del equipo o el problema del proceso con un caso:
Entre las fábricas de SMT actualmente en servicio, una de ellas tiene soldadura en frío ocasional, y no hay una regla fija. Primero entendamos su capacidad de proceso:

A partir de la tabla de matriz CPK de las 125 placas de producción que se muestran en la figura para monitorizar los distintos parámetros de proceso de cada sonda de termopar en tiempo real, la CPK de su temperatura máxima es de 1,16, que es inferior a 1,33 (4Sigma). Esto demuestra que el proceso no es robusto. Sin embargo, si es causado por el equipo o el problema del proceso necesita un análisis más profundo, y luego se analiza la estabilidad del equipo:
En primer lugar, tenemos que entender la estabilidad del horno de soldadura. Tenemos que definir la entrada del producto. Para la placa única actual, ¿cuál es el intervalo de embarque razonable? Con la ayuda de la función de software "Capacity Planning" (ver Parte 3 para más detalles), sabemos que al menos 45 segundos de intervalo de embarque está garantizado.
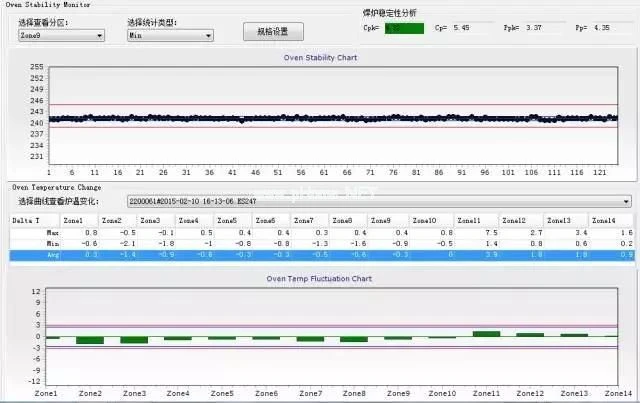
Por lo tanto, se llevó a cabo una producción en masa de 125 piezas de tableros con un control de intervalo de carga de 45 segundos. Para analizar la temperatura mínima de cada tablero cuando pasa por cada zona de temperatura, se toma como especificación la temperatura mínima de la zona correspondiente cuando la chapa pasa por el horno, y se carga completamente la estabilidad del horno y se evalúa la producción continua.
La evaluación encontró que la CPK de las 10 zonas de calentamiento, a excepción de la primera zona CPK 1.67, las otras zonas de calentamiento CPK están por encima de 2.0 (véase el ejemplo en la Figura 3 a continuación). Estos datos muestran claramente que el horno es bastante estable cuando el proceso se establece dentro de la tolerancia del horno.
Sin embargo, la pregunta es aquí de nuevo, ¿puede la producción real ser capaz de controlar estrictamente el intervalo de entrada de cada tablero de entrada como lo hacemos los experimentos? Esto se puede confirmar a partir del registro del intervalo entre cada placa y la placa anterior monitoreada en tiempo real.

Los datos anteriores muestran que en la producción real, el intervalo entre dos placas adyacentes es de sólo 3 a 5 segundos. ¿Cómo cambia la temperatura en el horno bajo una carga de placa tan frecuente?
