
Introducción
En la industria de servicios de fabricación de productos electrónicos (EMS), el control de calidad en la fabricación de PCBA determina directamente la vida útil en el mercado y la reputación de la marca de los productos finales. La fabricación de PCBA implica tecnología de montaje superficial-(SMT) de alta-precisión y complejos procesos-de orificio pasante (DIP), donde incluso la más mínima desviación puede provocar defectos-en todo el lote. La industria comúnmente emplea el método de análisis "Hombre, Máquina, Material, Método y Medio Ambiente" (5M1E) para transformar variables de producción complejas en puntos de control estandarizados y cuantificables. Basándose en la experiencia práctica en gestión de fabricación de fábricas de primera línea, este artículo analiza la aplicación práctica de estos cinco elementos en la gestión de calidad en las instalaciones de fabricación de PCBA.
Hombre: Cerrado-Gestión de bucle desde las cualificaciones laborales hasta la detección de errores-
La competencia operativa y la conciencia de calidad del personal de fabricación de primera línea son la primera línea de defensa para determinar los tiempos de entrega y las tasas de rendimiento de PCBA. El núcleo del control de una planta de fabricación sobre las "personas" radica en el establecimiento de mecanismos estrictos de acceso al empleo y evaluaciones periódicas de habilidades. Los puestos clave-como operadores SMT, inspectores AOI y técnicos de inspección por rayos X-- deben estar 100% certificados antes de que se les permita trabajar. Las fábricas deben establecer una matriz de habilidades de los empleados y realizar verificaciones aleatorias trimestrales de las operaciones prácticas para garantizar que las capacidades técnicas cumplan con los requisitos de procesamiento para placas multicapa y componentes de paso fino-(como componentes 01005 y BGA de paso de 0,4 mm-). Para posiciones de soldadura y reparación manual, la temperatura del soldador y el tiempo de contacto deben controlarse estrictamente para evitar la delaminación de la almohadilla o la formación de ampollas en el sustrato causadas por un manejo inadecuado del operador. Además, al informar los códigos de defecto del día anterior (por ejemplo, soldadura insuficiente, desintegración, puentes de soldadura) durante las reuniones diarias previas al turno, los objetivos de calidad se dividen en estaciones de trabajo específicas, lo que mejora la conciencia de calidad de los empleados de primera línea.
Máquina: mantenimiento preciso y seguimiento dinámico de los parámetros del equipo
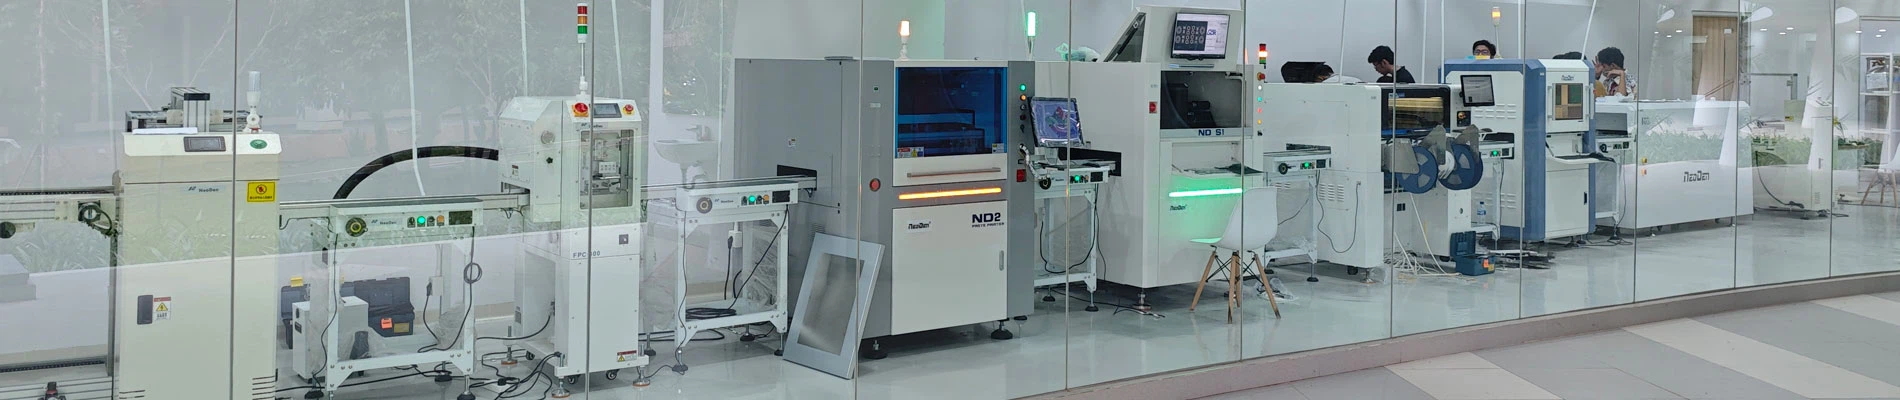
La fabricación de PCBA depende en gran medida de equipos automatizados; la precisión y estabilidad de las máquinas determinan directamente el índice de capacidad del proceso (Cpk). El enfoque de la gestión de equipos radica en el mantenimiento preventivo y el monitoreo en tiempo real-de parámetros clave. Se deben establecer listas de verificación de mantenimiento diario, semanal y mensual para equipos críticos comopasta de soldaduraimpresoras, elegir y colocar maquinas, yhornos de reflujo. Tomando elelegir y colocar la maquinapor ejemplo, se debe comprobar diariamente el nivel de desgaste de las boquillas y la presión de vacío para evitar un aumento de los índices de desperdicio debido a una succión insuficiente; La precisión de posicionamiento de los ejes X/Y de los cabezales de selección-y-colocación se debe compensar periódicamente mediante placas de calibración para garantizar que las desviaciones de colocación de los micro-componentes, como las piezas 0201, se controlen dentro de ±0,03 mm. Parasoldadura por reflujo, se debe utilizar un probador de perfil de temperatura (como KIC) para medir el perfil de temperatura real al menos una vez al día para PCB de diferentes espesores y recuentos de capas, garantizando que parámetros como la temperatura máxima, la velocidad de calentamiento y el tiempo-en-líquido (TAL) cumplan totalmente con las especificaciones del proceso de soldadura sin plomo-.
Material: Inspección entrante y sistema de trazabilidad-de extremo a extremo-
La calidad del material es la piedra angular de la fabricación de PCBA. Los defectos en componentes y PCB no se pueden solucionar mediante ajustes de proceso posteriores. Por lo tanto, se deben completar controles de cumplimiento del 100% antes de almacenar los materiales en el almacén o utilizarlos en la línea de producción. El Departamento de Calidad debe hacer cumplir estrictamente las especificaciones IQA (Incoming Quality Assurance). Para los PCB, la atención se centra en inspeccionar el espesor de la placa, el espesor del cobre, la soldabilidad de la almohadilla y el espesor del enchapado de oro. Para componentes como circuitos integrados, resistencias y condensadores, se deben verificar las etiquetas, los números de lote y las especificaciones, y se deben realizar pruebas de soldabilidad aleatorias. Para los dispositivos-sensibles a la humedad (MSD), el embalaje al vacío debe inspeccionarse estrictamente de acuerdo con las normas, se debe registrar el tiempo de exposición y los materiales que excedan el límite de exposición deben someterse a un horneado con baja-humedad. En la gestión de materiales, se implementa completamente un sistema de gestión de códigos de barras (o códigos QR) para permitir la trazabilidad bidireccional de un extremo a otro durante todo el proceso, desde el almacenamiento del material en bobina, la detección de errores durante la alimentación y el ensamblaje del montaje en superficie hasta el envío del producto terminado, lo que garantiza que los materiales defectuosos del mismo lote se puedan identificar en 3 minutos en caso de una anomalía.
Método: Ejecución estandarizada de documentación de procesos y control de cambios de ingeniería
"Método" se refiere a las especificaciones del proceso, los procedimientos operativos estándar (POE) y los parámetros técnicos que guían la producción. La estandarización y la consolidación de procesos son las medidas principales para prevenir incidentes de calidad a nivel de lote-. Antes de que comience la producción en masa de cada producto PCBA, el departamento de ingeniería debe preparar una documentación completa del proceso SMT, definiendo claramente la presión, la velocidad y la distancia de liberación de impresión de la pasta de soldadura, así como los puntos de ajuste para cada zona de temperatura en el horno de reflujo. Para la introducción de nuevos productos (NPI), se debe completar una pequeña-fase de producción de prueba por lotes, que incluye una revisión del diseño para la capacidad de fabricación (DFM). Sólo después de que se finalice un informe de producción de prueba y se corrijan los defectos del proceso, el producto podrá pasar a la producción en masa. Cuando un cliente cambia el diseño o la fábrica optimiza el proceso, se debe seguir estrictamente el proceso de aviso de cambio de ingeniería (ECN). Se deben eliminar gradualmente los documentos y materiales de proceso obsoletos, y-las herramientas y accesorios en el sitio deben actualizarse simultáneamente para evitar interrupciones en la línea de producción causadas por el uso combinado de procesos nuevos y antiguos.
Medio ambiente: Control estricto de la protección electrostática y de la temperatura y humedad del taller.
La fabricación de PCBA es extremadamente sensible al entorno de producción. No mantener un control ambiental adecuado puede provocar directamente daños en el rendimiento eléctrico de los componentes o un fuerte aumento de los defectos de soldadura. El ambiente del taller debe mantenerse a una temperatura y humedad constantes, con la temperatura generalmente controlada a 22 grados ± 3 grados y la humedad relativa mantenida entre 40% y 60%. Una humedad excesivamente baja puede generar fácilmente electricidad estática, mientras que una humedad excesivamente alta hace que la pasta de soldadura absorba la humedad, lo que provoca ebullición durante el proceso.soldadura por reflujoy dando como resultado defectos tales como bolas de soldadura y porosidad. La protección contra descargas electrostáticas (ESD) es de suma importancia en el taller; se debe establecer un circuito de conexión a tierra completo que abarque el piso, los bancos de trabajo, los contenedores de almacenamiento y la ropa, el calzado y las muñequeras antiestáticos. El personal que ingresa al taller debe someterse a pruebas diarias utilizando un probador electrostático completo. Dentro del taller, se utiliza regularmente un probador electrostático para verificar la resistencia a tierra en cada estación de trabajo, asegurando que el voltaje electrostático permanezca dentro de umbrales seguros (generalmente menos de 100 V) para proteger los chips sensibles de daños latentes en la fuente.
Para optimizar continuamente la calidad general de la fabricación de PCBA, estos cinco elementos clave deben integrarse profundamente en cada detalle de la producción diaria.

Datos breves sobre NeoDen
- Fundada en 2010, 200 + empleados, 27000+ m2. fábrica.
- Productos NeoDen: máquinas PnP de diferentes series, NeoDen YY1, NeoDen4, NeoDen5, NeoDen K1830, NeoDen9, NeoDen N10P. La serie IN de hornos de reflujo, así como la línea SMT completa, incluyen todo el equipo SMT necesario.
- 10000+ clientes exitosos en todo el mundo.
- 40+ Agentes Globales cubiertos en Asia, Europa, América, Oceanía y África.
- Centro de I+D: 3 departamentos de I+D con 25+ ingenieros profesionales de I+D.
- Listado con CE y obtenido 70+ patentes.
- 30+ ingenieros de control de calidad y soporte técnico, 15+ ventas internacionales senior, para una respuesta oportuna al cliente en un plazo de 8 horas y soluciones profesionales proporcionadas en un plazo de 24 horas.