
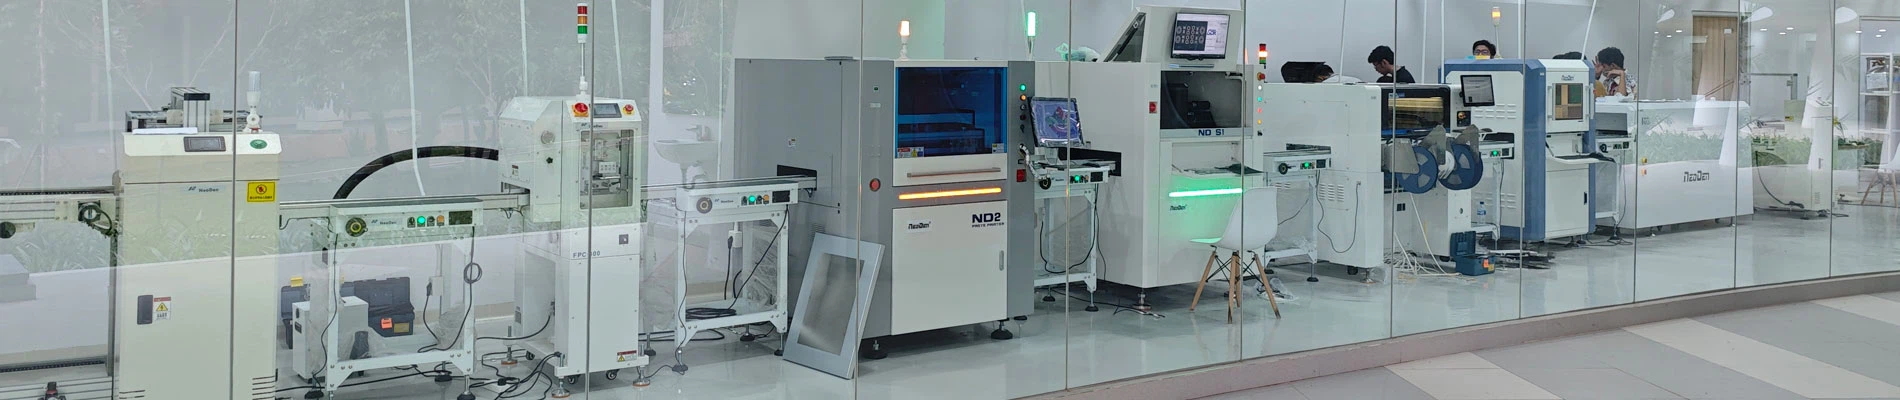
elhorno de reflujose utiliza para soldar los componentes del chip SMT a la placa de circuito en el equipo de producción de soldadura de proceso SMT. El horno de reflujo se basa en el flujo de aire caliente en el horno para cepillar la pasta de soldadura en las juntas de soldadura de la placa de circuito de pasta de soldadura, de modo que la pasta de soldadura se vuelve a fundir en estaño líquido para que los componentes del chip SMT y la placa de circuito se suelden y suelden, y luego la soldadura de reflujo El horno se enfría para formar juntas de soldadura , y la pasta de soldadura coloidal sufre una reacción física bajo un cierto flujo de aire de alta temperatura para lograr el efecto de soldadura del proceso SMT.
La soldadura en el horno de reflujo se divide en cuatro procesos. Las placas de circuitos con componentes smt se transportan a través de los rieles de guía del horno de reflujo a través de la zona de precalentamiento, la zona de preservación de calor, la zona de soldadura y la zona de enfriamiento del horno de reflujo, respectivamente, y luego después de la soldadura de reflujo. Las cuatro zonas de temperatura del horno forman un punto de soldadura completo. A continuación, la soldadura de reflujo de Guangshengde explicará los principios de las cuatro zonas de temperatura del horno de reflujo, respectivamente.

El precalentamiento es activar la pasta de soldadura, y evitar el rápido calentamiento a alta temperatura durante la inmersión del estaño, que es una acción de calentamiento que se realiza para causar piezas defectuosas. El objetivo de esta área es calentar la PCB a temperatura ambiente tan pronto como sea posible, pero la velocidad de calentamiento debe controlarse dentro de un rango adecuado. Si es demasiado rápido, se producirá un choque térmico y la placa de circuito y los componentes pueden dañarse. Si es demasiado lento, el disolvente no se evaporará lo suficiente. Calidad de soldadura. Debido a la velocidad de calentamiento más rápida, la diferencia de temperatura en el horno de reflujo es mayor en la última parte de la zona de temperatura. Para evitar que el choque térmico dañe los componentes, la velocidad máxima de calentamiento generalmente se especifica como 4 °C/S, y la velocidad de aumento generalmente se establece en 1 ~ 3 °C / S.
El propósito principal de la etapa de preservación del calor es estabilizar la temperatura de cada componente en el horno de reflujo y minimizar la diferencia de temperatura. Dé suficiente tiempo en esta área para que la temperatura del componente más grande se ponga al día con el componente más pequeño, y para asegurarse de que el flujo en la pasta de soldadura esté completamente volatilizado. Al final de la sección de preservación de calor, los óxidos en las almohadillas, bolas de soldadura y pasadores de componentes se eliminan bajo la acción del flujo, y la temperatura de toda la placa de circuito también se equilibra. Cabe señalar que todos los componentes de la SMA deben tener la misma temperatura al final de esta sección, de lo contrario, entrar en la sección de reflujo causará varios fenómenos de soldadura mala debido a la temperatura desigual de cada parte.
Cuando la PCB entra en la zona de reflujo, la temperatura aumenta rápidamente para que la pasta de soldadura alcance un estado fundido. El punto de fusión de la pasta de soldadura de plomo 63sn37pb es de 183 °C, y el punto de fusión de la pasta de soldadura de plomo 96.5Sn3Ag0.5Cu es de 217 °C. En esta área, la temperatura del calentador se establece alta, de modo que la temperatura del componente se eleva rápidamente a la temperatura de valor. La temperatura de valor de la curva de reflujo generalmente está determinada por la temperatura del punto de fusión de la soldadura y la temperatura de resistencia al calor del sustrato y los componentes ensamblados. En la sección de reflujo, la temperatura de soldadura varía dependiendo de la pasta de soldadura utilizada. Generalmente, la temperatura alta del plomo es de 230-250 °C, y la temperatura del plomo es de 210-230 °C. Si la temperatura es demasiado baja, es fácil producir juntas frías y humectación insuficiente; si la temperatura es demasiado alta, es probable que se produzca coque y delaminación del sustrato de resina epoxi y las piezas de plástico, y se formarán compuestos metálicos eutécticos excesivos, lo que dará lugar a uniones de soldadura quebradizas, lo que afectará la resistencia de la soldadura. En el área de soldadura de reflujo, preste especial atención a que el tiempo de reflujo no sea demasiado largo, para evitar daños en el horno de reflujo, también puede causar malas funciones de los componentes electrónicos o hacer que la placa de circuito se queme.

En esta etapa, la temperatura se enfría por debajo de la temperatura de fase sólida para solidificar las juntas de soldadura. La velocidad de enfriamiento afectará la resistencia de la junta de soldadura. Si la velocidad de enfriamiento es demasiado lenta, causará que se produzcan compuestos metálicos eutécticos excesivos, y las estructuras de grano grandes son propensas a ocurrir en las juntas de soldadura, lo que reducirá la resistencia de las juntas de soldadura. La velocidad de enfriamiento en la zona de enfriamiento es generalmente de aproximadamente 4 ° C / S, y la velocidad de enfriamiento es de 75 ° C. enlatar.
Después de cepillar la pasta de soldadura y montar los componentes del chip smt, la placa de circuito se transporta a través del riel guía del horno de soldadura de reflujo, y después de la acción de las cuatro zonas de temperatura por encima del horno de soldadura de reflujo, se forma una placa de circuito soldada completa. Este es todo el principio de funcionamiento del horno de reflujo.