
Introducción
In the field of modern electronics manufacturing (EMS/SMT), PCBs are rapidly evolving toward higher density and miniaturization (such as 01005 and 008004 components, as well as fine-pitch BGAs). As pad spacing continues to shrink, the precision required for solder paste printing has reached the micrometer level.
Las estadísticas de la industria muestran que de todos los defectos de soldadura enSMT líneas de producción, more than 60% to 70% originate from the impresión de pasta de soldaduraescenario.
Para interceptar defectos en las primeras etapas de la producción, reducir los costos de retrabajo y mejorar el rendimiento del proceso,equipo de inspección de pasta de soldadurase ha convertido en un componente central indispensable de control de calidad en las líneas de producción SMT automatizadas.

¿Qué hace el equipo SMT SPI?
1. SPI se utiliza principalmente para la inspección de la calidad de la impresión de pasta de soldadura
Los equipos SPI están diseñados específicamente para inspeccionar la calidad de la pasta de soldadura en PCB después de la impresión. Su función principal es realizar análisis morfológicos y cuantificación de datos de la soldadura en pasta en placas de PCB utilizando un sistema de inspección por visión de alta precisión, después de completar la impresión de la soldadura en pasta y antes de la colocación de los componentes.
Es importante señalar que SPI inspecciona los "resultados de impresión de pasta de soldadura", no los componentes electrónicos en sí.
2. ¿Por qué es necesaria la inspección después de la impresión de soldadura en pasta?
En la producción SMT tradicional, la inspección visual o confiar únicamente en los parámetros de la impresora no puede cuantificar con precisión el volumen tridimensional y la altura de la soldadura en pasta. Si existe un defecto de impresión y no se detecta a tiempo, la placa de circuito procederá a los procesos de colocación de componentes y soldadura por reflujo. Problemas como cortocircuitos, lápidas, soldadura insuficiente o huecos que se forman después de la soldadura pueden hacer que los costos de retrabajo se disparen e incluso pueden provocar que se deseche la placa.
SPI puede detectar inmediatamente las siguientes anomalías de impresión comunes:
- Desplazamiento de la posición de la pasta de soldadura
- Volumen anormal de soldadura en pasta (volumen demasiado alto/bajo)
- Área anormal de soldadura en pasta (área demasiado grande/pequeña)
- Altura anormal de la soldadura en pasta (altura demasiado alta/baja)
- Picos de pasta de soldadura, puentes o deficiencia de soldadura/impresión localizada
Cuanto antes se detecten los problemas de impresión, más fácil será para los ingenieros limpiar y reimprimir la PCB o ajustar los parámetros de la impresora antes de colocar los componentes, optimizando así el control de costos.
3. El papel de SPI en la línea de producción SMT
El proceso estándar de la línea de producción SMT automatizada de alta calidad es el siguiente:
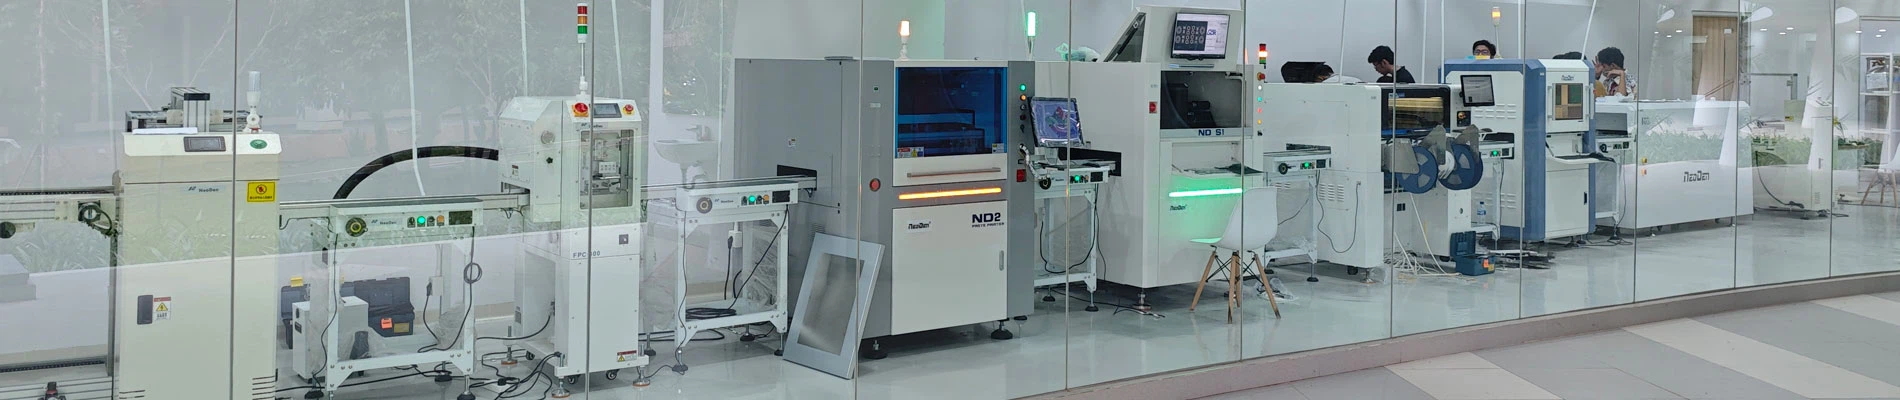
Impresora de pasta de soldadura -----> Equipos de inspección SPI -----> Máquina de recoger y colocar -----> Horno de reflujo -----> Inspección AOI

¿Cómo funciona SMT SPI?
El flujo de trabajo de inspección para un sistema SPI 3D estándar normalmente consta de cuatro pasos:
Track Conve ─── ► Marcar alineación de cámara ─── ► Escaneo de trama 3D ─── ► Pasa/Falla e informa
1. Entrada de PCB al equipo SPI
La PCB ingresa almáquina SPIa través de un carril automatizado, donde un mecanismo de sujeción y posicionamiento lo fija a la plataforma de inspección óptica.
- Guía de selección:ElNeoDen S1admite tamaños de PCB que van desde un mínimo de 50 × 50 mm hasta un máximo de 500 × 460 mm, con espesores de placa de 0,6 a 6 mm, cubriendo la gran mayoría de placas de control industrial, electrónica automotriz y electrónica de consumo.
2. Alineación de marcas e identificación de PCB
Una cámara industrial localiza y alinea puntos de marca preestablecidos en la PCB, corrigiendo desviaciones posicionales menores y deformaciones que ocurren durante el transporte. El NeoDen S1 admite la definición de múltiples puntos de marca de uso común (por ejemplo, Marca 0, Marca 1), lo que permite una calibración de alineación óptica rápida directamente dentro de la interfaz del software.
3. 3Adquisición de datos de pasta de soldadura basada en D Vision
El sistema utiliza una cámara óptica 3D (como una cámara rasterizada 3D con proyección rasterizada) para proyectar un patrón rasterizado en el área escaneada. Al utilizar los principios de triangulación y cambio de fase óptica, captura información topográfica tridimensional de la superficie de la soldadura en pasta. El NeoDen S1 proporciona simultáneamente una visualización en tiempo real de imágenes en color verdadero 2D y 3D, lo que permite una visualización intuitiva de los datos de medición.
4. Salida de resultados de inspección y datos SPC
El equipo SPI no solo genera resultados OK/NG en tiempo real para pads individuales, sino que también agrega datos de placa completa para el control estadístico de procesos (SPC). NeoDen S1 ofrece potentes funciones de informe SPC y SPC sin conexión, que admiten la exportación de datos de inspección completos, incluidos volumen, área, altura y desplazamiento a formatos como Excel, JPG y BMP, lo que facilita la trazabilidad de la calidad y la mejora de los procesos.
¿Cuál es la diferencia entre SPI 2D y SPI 3D?
1. Al seleccionar equipos de inspección de soldadura en pasta, muchos ingenieros suelen preguntar: ¿Cuál es exactamente la diferencia entre 2D SPI y 3D SPI?
| Dimensiones de comparación | Equipo SPI 2D | Equipo 3D SPI |
| Tecnología de visión | Captura de imágenes de cámara plana de ángulo único o múltiple | Luz ráster/estructurada 3D |
| Dimensiones de inspección | Información plana (ejes X/Y) | Información espacial 3D (ejes X/Y/Z) |
| Parámetros de medición centrales | Área de cobertura, forma, desplazamiento de posición plana | Altura, Volumen, Área, Desplazamiento, Topografía 3D |
| Capacidad de medición de altura | Ninguno (no se puede determinar con precisión el espesor de la soldadura en pasta) | Extremadamente alta (precisión de hasta 1 μm) |
| Tasa de detección de defectos | Propenso a perder defectos relacionados con el espesor, como colapso, formación de picos y puntos delgados. | Detección integral; Identifica con precisión los defectos de soldadura causados por un volumen excesivo o insuficiente. |
2. ¿Por qué la inspección 3D de soldadura en pasta está ganando cada vez más atención en la producción SMT?
En los procesos tradicionales de almohadillas ampliadas, la medición 2D puede cumplir requisitos básicos. Sin embargo, cuando se trata de componentes ultraminiatura (como 01005) o ensamblajes de paso fino, las variaciones mínimas en la altura y el volumen de la soldadura en pasta suelen ser las causas principales de los defectos de soldadura. Los datos de espesor no se pueden obtener únicamente a partir de imágenes bidimensionales. Por lo tanto, el equipo 3D SPI equipado con una cámara rasterizada 3D se ha convertido en el estándar de la industria para las líneas de producción SMT modernas y de alta calidad.
¿Cuál es la diferencia entre SPI y AOI?
Este es uno de los puntos de confusión más comunes en la planificación de procesos y adquisiciones de SMT. Aunque ambos son sistemas de inspección visual automatizados, desempeñan funciones claramente diferentes en la línea de producción:
| Comparación | SPI (Inspección de pasta de soldadura) | AOI (Inspección óptica automatizada) |
| Objetivos de inspección primaria | Pasta de soldar después de imprimir | Componentes montados en superficie y uniones soldadas después de la colocación. |
| Etapa de inspección primaria | Después de la impresora de soldadura en pasta, antes de la máquina de colocación. | Después de la colocación de componentes (AOI previa al reflujo) o después de la soldadura por reflujo (AOI posterior al reflujo) |
| Criterios de inspección típicos | Volumen, área, altura, compensación | Defectos visuales como componentes faltantes, componentes incorrectos, polaridad invertida, tombstoning, uniones soldadas en frío y cortocircuitos. |
| Roles funcionales primarios | Prevención ascendente: intercepte los problemas de impresión antes de la colocación de los componentes para reducir los costos de retrabajo | Control de calidad posterior: inspeccionar la calidad del ensamblaje final y los productos soldados. |
Conclusión:SPI y AOI no son mutuamente excluyentes; más bien, forman una "línea de defensa de doble calidad" complementaria.
¿Cómo seleccionar equipos SMT SPI?
Al evaluar y adquirir equipos SPI, se recomienda que los ingenieros de procesos y los equipos de adquisiciones se concentren en los siguientes aspectos:
1. Método de inspección: ¿2D o 3D?
Si la fábrica maneja PCB que contienen BGA, QFN o microcomponentes de paso fino menores que 0201, se debe dar prioridad a las soluciones SPI 3D capaces de medir topografía, volumen y altura tridimensionales.
2. Precisión y velocidad de la inspección
Preste atención al campo de visión (FOV) del equipo, la precisión de la medición de altura, la repetibilidad y la velocidad de procesamiento.
3. Compatibilidad de tamaño y espesor de PCB
Verifique que el rango de vías del transportador del equipo cubra las especificaciones de PCB actuales y futuras de la fábrica. NeoDen S1 admite tamaños de PCB de hasta 500 × 460 mm y espesores de placa que oscilan entre 0,6 y 6 mm, lo que ofrece una amplia adaptabilidad de la pieza de trabajo.
4. Capacidades de software, programación y gestión de datos
Un software eficiente puede acortar significativamente el tiempo de introducción de nuevos productos (NPI). Considere si el equipo admite:
- Importación rápida de datos Gerber/CAD
- Programación fuera de línea y programación manual.
- Análisis de datos SPC y exportación de informes multiformato (Excel/JPG/BMP)
Ventajas principales del sistema SPI SMT NeoDen S1
Como solución 3D SPI diseñada específicamente para líneas de producción SMT de alta eficiencia, NeoDen S1 integra numerosas características sobresalientes tanto a nivel de hardware como de software:
| Ventajas principales de NeoDen S1 | |
| Tecnología visual de escaneo de trama 3D | Alta precisión: 1 μm; admite color verdadero 2D/3D |
| Medición de parámetros geométricos de dimensiones completas | Volumen/Área/Altura/Desplazamiento |
| Lógica de programación rápida y flexible | Importación Gerber/CAD, programación manual/sin conexión |
| Gestión de datos SPC en profundidad | Exporte a Excel/JPG/BMP para una trazabilidad completa |
1. 3Sistema de inspección visual con cámara ráster D:Utiliza una cámara rasterizada 3D de alta precisión combinada con una visualización de imágenes en color verdadero 2D/3D para reproducir de forma clara e intuitiva la morfología tridimensional real de la pasta de soldadura.
2. Detección precisa de volumen, área, altura y desplazamiento:Un motor de medición óptica de alta sensibilidad con una precisión de repetibilidad de menos de 1 μm detecta eficazmente incluso los defectos de impresión microscópicos más raros.
3. Gerber, CAD y soporte de programación fuera de línea:Admite el análisis automático de archivos Gerber y CAD. Combinado con la función de programación fuera de línea, los preparativos de programación se pueden completar sin ocupar el equipo de la línea de producción, maximizando la utilización de la línea de producción.
4. Análisis de datos SPC e informes multiformato:El sistema presenta una funcionalidad SPC sin conexión incorporada, que permite a los ingenieros acceder a "Informes en cualquier momento" en cualquier momento y exportar informes a formatos Excel, JPG o BMP con un solo clic, cumpliendo con los requisitos de trazabilidad de calidad de las fábricas de clientes de alto nivel.
5. Flujo de trabajo operativo fácil de usar y configuraciones personalizables:Como se describe en el manual de funcionamiento, NeoDen S1 proporciona una guía clara paso a paso:
Define Mark Points ---> Load Inspection Path ---> Set Stencil/Pad Thresholds ---> Select Detection Type --->Iniciar inspección automática
¿Qué escenarios de producción de SMT son adecuados para SPI?
1. Automatización de PCB de producción en masa
A medida que los volúmenes de producción aumentan y los modelos de productos cambian con frecuencia, depender de la inspección visual manual de la soldadura en pasta no solo es ineficiente sino que también es propenso a defectos no detectados inducidos por fatiga. La introducción de 3D SPI permite una inspección rápida y 100% totalmente automatizada.
2. Conjunto de PCB de paso fino y alta densidad
Para placas complejas que contienen componentes de paso fino como 01005 SMD, BGA, CSP y QFN, la consistencia de la impresión de pasta de soldadura determina directamente el rendimiento de la soldadura.. 3D SPI es un equipo esencial para garantizar el éxito de dichos procesos de precisión.
3. Fábricas modernas que buscan cero defectos y trazabilidad de datos
En la fabricación de productos electrónicos para automóviles, dispositivos médicos, sistemas de control industrial y equipos de comunicaciones, los clientes suelen exigir una trazabilidad completa de los datos del proceso SPC. Los datos de calidad exportados por los sistemas SPI son un factor clave en las calificaciones de fábrica y las auditorías de los clientes.
Preguntas frecuentes sobre equipos SMT SPI (FAQ)
P1: ¿Qué significa SPI?
R: SPI significa Inspección de soldadura en pasta, que se refiere a equipos diseñados específicamente para inspeccionar la calidad de la soldadura en pasta después del proceso de impresión SMT.
P2: ¿Qué inspecciona principalmente el equipo SPI?
R: Inspecciona principalmente parámetros geométricos tridimensionales, como el volumen, el área, la altura y el desplazamiento de la posición plana de la soldadura en pasta después de la impresión de PCB.
P3: ¿Es obligatoria la inspección 3D para SPI?
R: No necesariamente, pero 3D es la tendencia.. 2D SPI solo puede inspeccionar el área plana y la posición; no puede capturar datos críticos de altura y volumen.
Para líneas de producción SMT que manejan microcomponentes de alta densidad, se recomienda encarecidamente el uso de 3D SPI.
P4: ¿Se pueden usar SPI y AOI indistintamente?
R: No. SPI inspecciona la soldadura en pasta después de la impresión y sirve como medida preventiva previa al proceso; AOI inspecciona los componentes y las uniones soldadas después de su colocación o soldadura y actúa como una medida de control de calidad posterior al proceso. Los dos trabajan en conjunto dentro del sistema de calidad SMT.
P5: ¿Dónde debería ubicarse SPI en la línea de producción SMT?
R: Debe colocarse después de la impresora de soldadura en pasta y antes de la máquina colocadora.
P6: ¿Qué parámetros clave se deben considerar al seleccionar el equipo SPI?
R: Recomendamos centrarse en: tecnología de inspección (2D/3D), campo de visión (FOV), precisión de medición de altura, repetibilidad, velocidad de procesamiento, compatibilidad de tamaño y espesor de PCB, métodos de programación (Gerber/CAD/fuera de línea) y la capacidad de generar informes de datos SPC.

Conclusión
El valor central de SPI no se limita de ninguna manera a simplemente "identificar placas defectuosas"; Más importante aún, permite a los ingenieros de procesos obtener datos de impresión 3D precisos y cuantificables antes de la colocación. Al utilizar la retroalimentación de trazabilidad SPC para guiar la optimización de los parámetros de la impresora, se pueden eliminar posibles problemas de calidad antes de que surjan.